工程机械精密零部件加工精度控制与瑞云飞工艺实践
在工程机械的作业现场,液压缸杆的每一次伸缩、回转支承的每一度旋转,都依赖于内部精密零部件的尺寸一致性与形位公差。然而,当设备在高温、重载、强冲击的工况下连续运行数千小时后,故障往往并非源于设计缺陷,而是隐藏在微米级的加工偏差中——配合间隙的过早增大、表面粗糙度的劣化,最终导致密封失效或异响。这些问题的根源,常常要回溯到毛坯选材、切削参数与残余应力释放的每一个环节。
精度失控的深层原因:不止是设备精度
很多机械制造企业将精度问题简单归咎于数控机械的老化,但实际生产中,**热变形**与**切削振动**才是真正的“隐形杀手”。以直径80mm的45#钢轴类零件为例,在连续加工2小时后,主轴箱温升若超过15℃,轴向伸长量即可达到0.03mm——这已超出多数工程机械配合公差的一半。更隐蔽的是,粗加工后若未进行充分的时效处理,残余应力会在后续精加工或使用中缓慢释放,导致零件弯曲变形,而这种变形在终检时往往无法完全暴露。
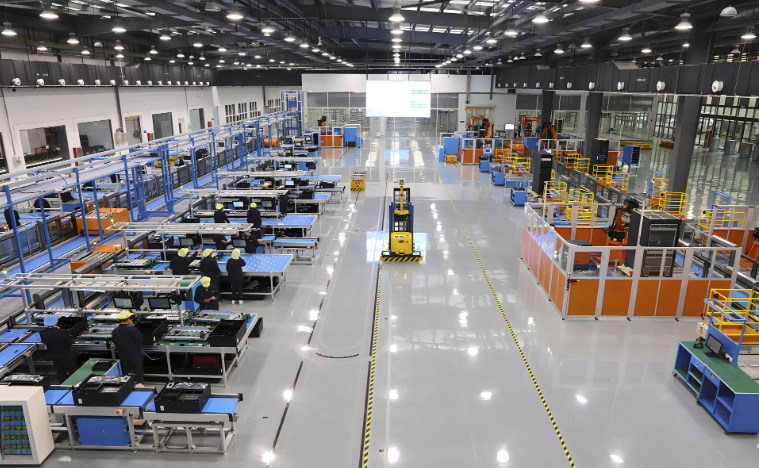
瑞云飞精密机械(徐州)有限公司在长期实践中发现,解决此类问题的关键在于建立“全流程温度补偿”机制。我们不仅对数控机械的主轴、丝杠加装冷却循环系统,更在车间环境控制上投入——将恒温车间温度波动控制在±1℃以内。针对长轴类机械配件,我们采用“粗车-半精车-去应力-精磨”的工艺路线,并在每道工序间设置48小时的自然时效,确保应力释放充分后再进行下一步加工。
工艺对比:传统工艺与精细化控制的差距
以工程机械常用的液压阀体为例,传统加工方式往往采用一次装夹完成所有孔系加工,效率虽高,但忽略了切削热对孔位置度的影响。而瑞云飞精密机械(徐州)有限公司采用**分序加工**策略:先将阀体底面与基准面精铣至Ra0.8,再以该基准重新装夹,使用高刚性镗刀配合在线测量系统,对直径25mm的阀芯孔进行半精镗-精镗两次走刀。实测数据显示,该工艺可将阀芯孔圆度控制在0.003mm以内,圆柱度误差小于0.005mm/100mm,较传统一次成型方式精度提升40%以上。
- 设备保障:选用高精度数控车铣复合中心,定位精度±0.002mm,重复定位精度±0.001mm。
- 刀具管理:建立刀具寿命数据库,每把刀具的切削里程、磨损量实时监控,超差前强制换刀。
- 检测闭环:三坐标测量仪与在线气动量仪联动,每5件抽检一次,数据实时反馈至加工参数。
这种差异化工艺并非所有机械制造企业都能复制。许多同行为了控制成本,往往省略半精加工或时效处理环节,短期看效率提升了,但设备在服役半年后,其精度衰减速度明显加快。而瑞云飞精密机械(徐州)有限公司坚持“宁慢三分,不抢一秒”的原则,在关键工序上留足切削余量,通过多次小切深走刀替代一次性大切深,虽然单件工时增加约18%,但产品的一次合格率稳定在98.6%以上,综合返工成本反而下降25%。
对于工程机械主机厂或液压系统集成商而言,选择精密加工供应商时,不应只关注报价和交期,更应考察其**过程控制文件**与**现场质量管理体系**。建议要求供应商提供近期加工零件的CPK(过程能力指数)报告,数值应大于1.33;同时,实地考察其是否具备恒温车间、在线检测设备以及刀具管理系统。只有从源头上将精密机械的每一道工序做透,才能保证工业设备在恶劣工况下的长期可靠运行。
瑞云飞精密机械(徐州)有限公司始终相信,精密加工不是设备的堆砌,而是对材料、热、力、振动等基础物理量的深刻理解与精细控制。从毛坯入厂到成品出库,我们严格把控每一个微米,只为让每一件机械配件都能胜任其使命。欢迎行业同仁来电交流,共同探讨工程机械零部件加工的精度极限。