工程机械配套精密零部件加工工艺与设备选型指南
📅 2026-09-28
🔖 瑞云飞精密机械(徐州)有限公司,精密机械,机械制造,数控机械,精密加工,机械配件,工业设备
挖掘机动臂连接孔磨损超差0.05mm,是换件还是修复?这个看似简单的判断题,背后考验的是工程机械配套零部件的加工精度与工艺选择能力。
行业现状:精度要求倒逼工艺升级
工程机械向大型化、轻量化方向发展,对配套件的形位公差要求已从IT8级普遍提升至IT6级。以销轴类零件为例,表面粗糙度需稳定控制在Ra0.4以内,传统加工方式难以保证批次一致性。瑞云飞精密机械(徐州)有限公司在长期服务主机厂的过程中发现,工艺路线设计比单一设备精度更决定最终质量。
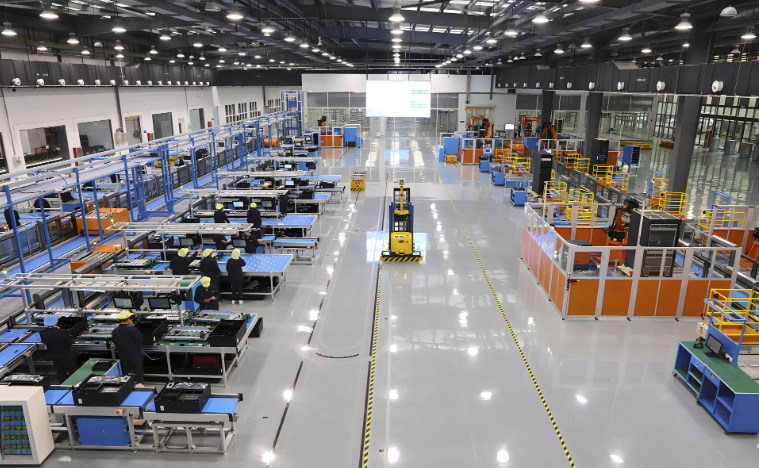
核心技术:从装夹到检测的系统工程
精密加工的难点往往不在切削本身,而在基准传递与热变形控制。我们采用一面两销定位配合液压夹具,将重复定位精度稳定在0.008mm以内。针对薄壁轴套类机械配件,粗精加工分序并插入低温去应力工序,有效抑制加工后的椭圆变形。
设备选型:匹配节拍与精度的平衡
选型不是精度越高越好,需综合考量数控机械的刚性、主轴热稳定性与刀具成本。建议按以下维度评估:
- 批量特征:小批量多品种优先车铣复合,减少装夹次数
- 材料属性:高强钢件需关注机床低速扭矩输出
- 精度寿命:关注导轨类型与丝杠预拉伸结构
作为专业的精密机械制造企业,瑞云飞在工业设备选型阶段即介入工艺验证,避免投产后的精度衰减风险。
非道路国四排放标准实施后,电控液压件配合间隙进一步收紧,机械制造环节的清洁度与毛刺控制正成为新的竞争分水岭。提前布局柔性加工单元的企业,将在下一轮配套竞争中占据主动。