瑞云飞精密机械徐州有限公司精密零部件加工精度等级与检测标准详解
📅 2026-09-08
🔖 瑞云飞精密机械(徐州)有限公司,精密机械,机械制造,数控机械,精密加工,机械配件,工业设备
在机械制造领域,加工精度直接决定设备寿命与运行稳定性。瑞云飞精密机械(徐州)有限公司依托数控机械集群与恒温车间,将精密零部件加工的尺寸公差稳定控制在IT5级以内,表面粗糙度可达Ra0.2。今天,我们从检测标准与工艺逻辑两个维度,拆解精密加工背后的“硬指标”。
一、精度等级怎么定?三个维度缺一不可
精密加工并非单指“尺寸准”,而是尺寸精度、形位公差与表面完整性的三重协同。以我们为工业设备配套的转轴类机械配件为例:
- 尺寸精度:外圆直径公差需锁定在±0.005mm,相当于头发丝的1/15;
- 形位公差:同轴度与圆柱度严格遵循GB/T 1184的K级标准;
- 表面质量:关键密封面粗糙度Ra≤0.4μm,且不允许有微观裂纹或烧伤层。
这三项缺一不可。若只保尺寸却忽略圆度,轴承装配后会产生振动噪声;反之,只抛光表面而尺寸超差,则直接导致装配干涉。
二、检测标准不止于“量得准”
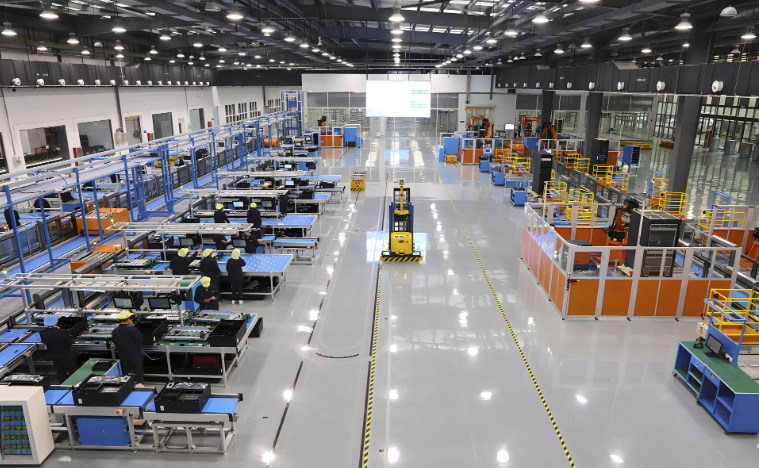
瑞云飞精密机械(徐州)有限公司在出厂检测环节采用“三检制”——首检、巡检、终检层层递进。动态检测上,我们使用马尔的粗糙度仪与蔡司三坐标,测量温度控制在20℃±0.5℃,避免热胀冷缩带来的微米级偏差。
特别值得一提的是,对于高转速工业设备中的花键轴类机械配件,除常规尺寸外,还需增加齿轮啮合接触斑点检测,要求沿齿高方向不少于50%、沿齿长方向不少于70%。这一数据直接关系到传动平稳性与噪音水平。
三、从图纸到成品的闭环验证
曾经有一批出口欧洲的精密阀体,客户图纸标注的孔径公差为H6级,但未注明毛刺方向。我们的工艺团队主动增加了入口倒角与交叉孔去毛刺的影像仪全检工序,最终将一次交验合格率从92%提升至99.7%,避免了液压系统因铁屑残留导致的卡滞风险。
这类案例在瑞云飞精密机械(徐州)有限公司并非个例。我们深知,精密加工的价值不在设备有多贵,而在于对每个微米细节的敬畏。
数控机械与精密加工的本质,是用可量化的检测标准去倒逼工艺的稳定性。瑞云飞精密机械(徐州)有限公司始终将机械制造的严谨态度融入每一件机械配件中,为工业设备提供可靠的核心支撑。精度不是口号,而是写在检测报告上的一组组真实数据。