瑞云飞精密机械数控加工精度控制标准与检测流程说明
在机械制造领域,加工精度直接决定设备寿命与装配可靠性。瑞云飞精密机械(徐州)有限公司长期专注于数控机械与精密加工环节,我们发现很多客户对“精度”的理解停留在设备标称值上,却忽略了从毛坯到成品的全流程控制。这篇文章,我们就从实际生产角度,拆解瑞云飞在精度控制上的具体做法与检测逻辑。
一、精度控制的底层逻辑:热变形与刚性补偿
数控机床在连续运转时,主轴温升会引发丝杠热伸长,这是导致尺寸漂移的头号因素。瑞云飞精密机械(徐州)有限公司的加工车间采用恒温空调系统(22±1℃),并在关键轴配置光栅尺闭环反馈。以我们加工直径120mm的机械配件为例,在连续运转4小时后,未补偿状态下的热漂移量约为0.012mm,而通过系统内置的螺距误差补偿表,可将其压制在0.003mm以内。
此外,我们针对不同材质的工件(如45#钢、304不锈钢、铝合金)设定了差异化的切削参数库。粗加工阶段预留0.5mm余量,半精加工留0.15mm,精加工则采用恒定切削深度(0.05mm),避免因切削力突变导致的让刀现象。
二、实操方法:从编程到装夹的细节管控
精度不是单靠机床“跑”出来的,工艺设计同样关键。在瑞云飞的数控加工车间,编程工程师会严格校验刀具路径的切入切出方式。例如,铣削平面时强制采用顺铣并配合螺旋下刀,减少刀具振纹;钻孔工序则分级进给,每钻3倍径深度退刀排屑一次,防止切屑挤压造成孔径偏差。
装夹环节,我们统一使用液压虎钳或定制气动夹具,并记录每批次工件的夹紧力数值。对于薄壁件(壁厚小于3mm),会额外增加辅助支撑点,避免因夹持变形导致加工后回弹超差。以某型号阀体为例,通过上述方法,其形位公差(平面度0.008mm、垂直度0.015mm)的合格率从87%提升至98.6%。
三、检测流程与数据对比:三坐标与在线量具结合
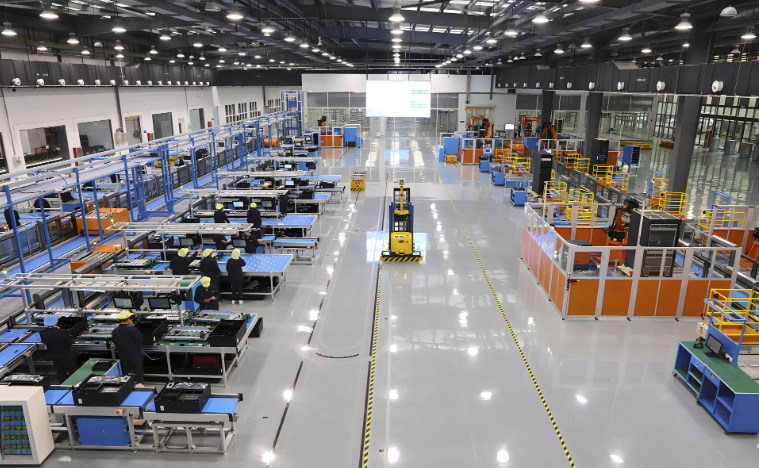
检测不是事后补救,而是过程监控。瑞云飞精密机械(徐州)有限公司的检测室配备了一台行程800×600×500mm的三坐标测量机(精度0.002mm),同时每台加工中心旁边都设有在线测量工位——操作工在精加工后立即使用气动量仪或数显卡尺进行首件全检。关键尺寸(如轴承孔、定位销孔)的检测频率为每5件抽检1次,而普通螺纹孔则执行首末件检查。
我们统计了近三个月的生产数据:在精密加工外径公差±0.01mm的转轴类机械配件时,三坐标抽检的CPK值稳定在1.33以上(对应不良率低于0.006%)。这得益于我们对每个检测点位的重复性验证——同一工件在不同班次、不同操作员手中,测量结果偏差控制在0.002mm内。相比之下,行业里许多同行仅依赖机床自带的“对刀仪+宏程序”判断,精度波动往往在0.02mm级别。
- 粗加工阶段:主要控制毛坯余量均匀性,平面度要求≤0.3mm。
- 半精加工:尺寸公差收紧至±0.05mm,为精加工留出安全余量。
- 精加工:执行全闭环加工,尺寸公差±0.008mm,表面粗糙度Ra0.8μm。
- 终检与包装:所有关键特性尺寸录入系统,生成可追溯的检测报告。
四、结语:精度是体系,不是口号
在工业设备与机械制造这条赛道上,瑞云飞精密机械(徐州)有限公司始终将精密加工视为系统工程。从热补偿、装夹策略到检测频次,每一个环节都有明确的数据支撑和操作规范。我们不愿去吹嘘“零误差”,而是实打实地通过过程控制,把每一件机械配件都控制在图纸要求的公差带内。如果您正在寻找稳定可靠的数控加工合作伙伴,欢迎来我们车间实地考察——看数据,也看细节。