数控机械加工在自动化设备制造中的应用与质量控制要点解析
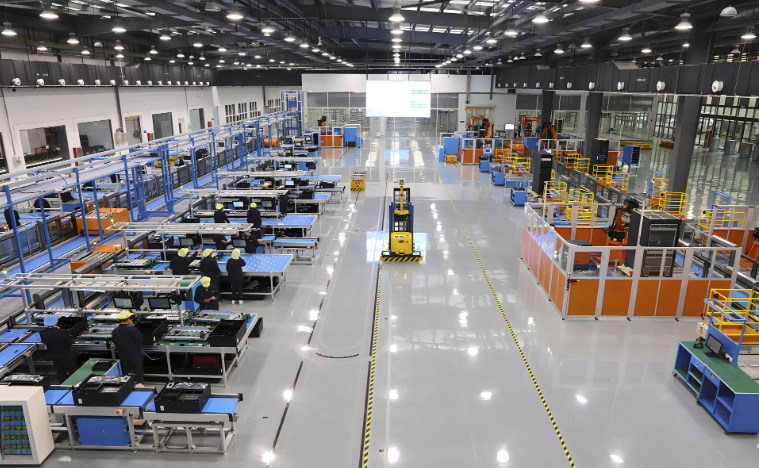
走进国内任何一家自动化设备总装车间,你都能看到这样一个矛盾的现象:图纸上标注着±0.005mm的配合公差,但实际装配时却要依靠老师傅的锉刀和研磨膏来“救场”。这背后暴露的,往往是数控机械加工环节的精度失控——不是设备不够好,而是工艺链上的某个环节悄悄“掉了链子”。
精度失守的根源,往往不在机床本身
很多企业把精度问题归咎于进口机床的“水土不服”,但作为深耕精密机械领域多年的从业者,瑞云飞精密机械(徐州)有限公司的技术团队更倾向于从热变形和残余应力两个维度找原因。一台加工中心连续运转4小时后,主轴箱的温升可达15-20℃,这个热量足以让一根800mm长的工件产生0.03mm的轴向伸长。更隐蔽的是毛坯内部的铸造应力,若没有在粗加工后进行充分的时效处理,半精加工时应力释放就会让工件“悄悄变形”。
我们曾为一家光伏设备客户加工长1200mm的导轨安装面,最初用普通工艺路线,良品率始终卡在82%。后来改为“粗加工-去应力-半精加工-自然冷却-精加工”五步走,并利用机床的坐标偏置补偿热漂移,才将良品率稳定在97.5%以上。这个过程没有更换任何一台设备,纯粹是工艺纪律的胜利。
加工策略的选择,直接决定批量一致性
在数控机械加工领域,单件样品做得好并不稀奇,难的是批量生产时每一件都稳定。这里的关键在于切削参数的窗口化控制。比如加工40Cr材质的轴类零件,若主轴转速设定在1200rpm,进给量0.15mm/rev时,表面粗糙度能稳定在Ra1.6;但一旦刀具磨损超过0.2mm,粗糙度会断崖式恶化到Ra3.2以上。这就是为什么瑞云飞要求操作员每加工20件就必须进行一次刀具补偿测量,而不是等到检出面粗糙度超差才停机换刀。
- 粗加工阶段:优先保证金属去除率,采用大切深、低转速,将余量控制在0.3-0.5mm。
- 半精加工阶段:重点消除前道变形,留出0.05-0.08mm的对称余量。
- 精加工阶段:使用全新刀片,配合恒温切削液,确保尺寸散差控制在±0.008mm以内。
质量控制的“最后一公里”在检测环节
很多机械制造企业都有三坐标测量仪,但真正会用的人不多。瑞云飞精密机械(徐州)有限公司的经验是:在线测量与离线抽检必须形成闭环。我们要求操作工每加工完一件关键机械配件,就使用主轴测头进行原位测量,数据自动上传MES系统;而三坐标检测则每批次抽检3件,重点复核位置度和圆柱度。一旦发现趋势性偏移,立即回读程序调整刀补。
相比之下,那些只依赖终检的企业,往往在批量报废后才追悔莫及。同样是加工阀体上的Ø25H7孔,如果只靠通止规判断,你永远不知道实际孔径是+0.018mm还是+0.021mm——前者在装配时顺滑无比,后者就会引发液压系统的内泄漏。这就是为什么我们坚持向客户交付包含详细检测报告的精密加工服务,而不只是一堆冷冰冰的零件。
给采购方的三点务实建议
- 考察工艺文件,而非只看设备清单。一台DMG五轴机若配的是粗糙的工艺卡,加工品质未必胜过国产机床配严谨的工艺。
- 明确关键尺寸的CpK要求。自动化设备中用于定位的安装面,CpK值至少要大于1.33,否则装配时频繁调整会蚕食节拍。
- 关注毛坯质量。铝合金铸件的气孔率、锻件的流线方向,都会直接影响后续加工和疲劳寿命,别把压力全推给工业设备的加工环节。
回到最初的那个装配现场,其实真正优秀的机械制造供应商,应该让钳工师傅的锉刀“失业”。瑞云飞精密机械(徐州)有限公司在服务自动化包装线、锂电模组线等客户时,始终坚持一个朴素原则:把每一道工序的变差控制在源头,而不是在末端修补。唯有如此,当你的设备高速运转时,那些看不见的精度,才会变成看得见的效率。