瑞云飞精密机械数控加工精度控制在±0.005mm的技术实现
📅 2026-07-29
🔖 瑞云飞精密机械(徐州)有限公司,精密机械,机械制造,数控机械,精密加工,机械配件,工业设备
在高端制造业领域,瑞云飞精密机械(徐州)有限公司依托自主开发的温控补偿系统,将数控机械的加工精度稳定控制在±0.005mm。这一指标相当于头发丝直径的二十分之一,意味着精密加工过程必须对抗热变形、刀具磨损和机械振动三大技术难题。我们通过硬件选型、工艺算法与环境管控的系统化整合,实现了这一量级的精度突破。
三项核心技术支撑微米级加工
第一,机床结构采用矿物铸件与双丝杠驱动。矿物铸件阻尼系数是传统铸铁的8倍,能有效吸收切削时的冲击能量。第二,在主轴端集成高精度光栅尺,配合瑞云飞精密机械(徐州)有限公司自研的实时补偿算法,每0.1秒对定位偏差进行修正。第三,针对机械配件加工中常见的薄壁件颤振问题,我们开发了动态切削力调节模块,在程序层面自动调整进给率。
环境管控与刀具管理的细节
加工车间恒温控制在20℃±0.5℃,地面采用独立隔振地基。刀具预调仪对每把工业设备用刀进行轮廓检测,数据直接写入机床数控系统。例如在加工某航空铝结构件时,刀具在连续运行8小时后,热伸长量被限制在0.003mm以内——这得益于主轴冷却液温度与室温的梯度控制策略。
- 热补偿建模:基于2000组温度-位移数据,建立机床热特性曲线
- 刀路优化:采用摆线铣削路径,减少单点切削负荷波动
- 在线检测:加工中每完成3个工步,自动触发雷尼绍测头回检
在机械制造领域,精度不仅是设备能力的体现,更是工艺逻辑的产物。我们为某液压阀体客户提供的解决方案,将配合间隙从0.02mm压缩至0.008mm,使产品泄漏率下降67%。这背后是三次装夹方案的重新设计——第一次粗加工释放应力,第二次半精加工留0.1mm余量,第三次精加工时采用径向侧推夹具补偿变形。
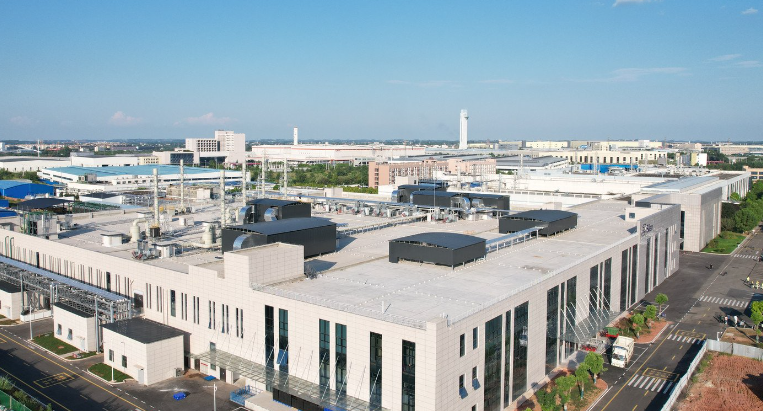
目前,瑞云飞精密机械(徐州)有限公司已建立从毛坯到成品的闭环精度追溯体系。每件精密机械产品均附带三维检测报告,数据可追溯至具体机床与操作时段。我们相信,±0.005mm的稳定性不是终点,而是精密加工技术迭代的新起点。