瑞云飞精密机械精密零部件加工技术优势与质量控制解析
📅 2026-10-07
🔖 瑞云飞精密机械(徐州)有限公司,精密机械,机械制造,数控机械,精密加工,机械配件,工业设备
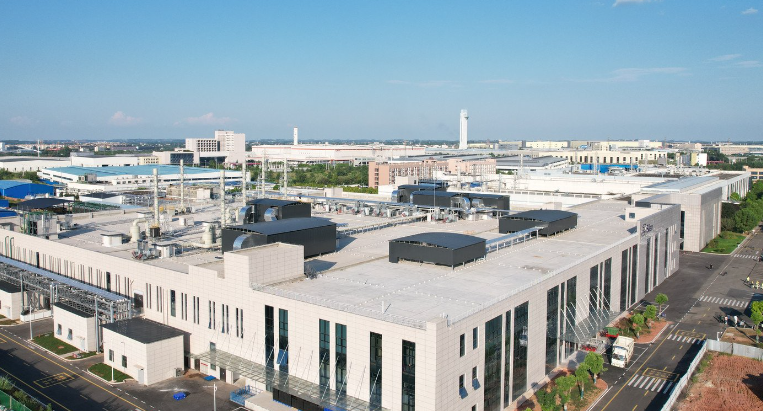
在长三角装备制造产业集群中,瑞云飞精密机械(徐州)有限公司扎根徐州多年,专注于为工业设备领域提供高精度机械配件与数控机械加工服务。随着下游客户对零件公差、表面完整性及批次一致性的要求持续收紧,传统加工思路已难以满足图纸背后的真实工况需求。
精度控制的三个关键维度
精密加工的核心矛盾往往不在于设备本身,而在于工艺系统的整体稳定性。瑞云飞在长期实践中发现,影响最终精度的因素主要集中在以下层面:
- 热变形管理:主轴连续运转4小时后,轴向热伸长可达8-12μm,需通过预热程序与补偿参数抵消
- 装夹重复定位:针对薄壁件,采用自适应浮动夹紧结构,将装夹变形量控制在0.005mm以内
- 刀具磨损补偿:建立每把刀具的寿命曲线,在磨损量达到0.02mm时自动触发微调
从检测数据到工艺闭环
很多机械制造企业配备了三坐标测量机,但检测结果往往只用于判定合格与否,未能反哺加工参数。瑞云飞的思路不同——每一批次精密机械配件的关键尺寸数据都会录入工艺数据库,与对应的切削参数、环境温度、刀具批次进行关联分析。当某尺寸的CPK值出现下降趋势时,工艺团队能在问题批量出现前完成参数修正。
这种闭环机制依赖于数控机械设备的开放数据接口。公司近年引入的加工中心均支持实时采集主轴负载、进给倍率等信号,为工艺优化提供了底层数据支撑。
实际加工中的两个典型场景
以某工业设备用不锈钢阀芯为例,材料为17-4PH,硬度HRC35-40,同轴度要求φ0.01mm。初期试制时圆度超差0.008mm,排查后发现是尾座顶尖与主轴不同心导致。调整后配合低线速度精车策略,圆度稳定在0.004mm以内。
另一个案例是铝合金壳体类机械配件的批量加工。通过优化走刀路径减少空行程,单件节拍从12分钟压缩至8.5分钟,同时表面粗糙度从Ra1.6提升至Ra0.8。
面向长期合作的工艺沉淀
精密机械加工不是一次性交易,客户图纸的每一次迭代都考验供应商的工艺积累。瑞云飞精密机械(徐州)有限公司将典型零件的加工方案标准化归档,新项目导入时可快速调用相似工艺模板,缩短从打样到量产的周期。对于长期合作的工业设备客户,工艺团队还会定期回访使用现场,收集零件在实际装配中的表现反馈,形成从制造端到应用端的完整信息链。