瑞云飞数控机械在工程机械零部件加工中的应用案例
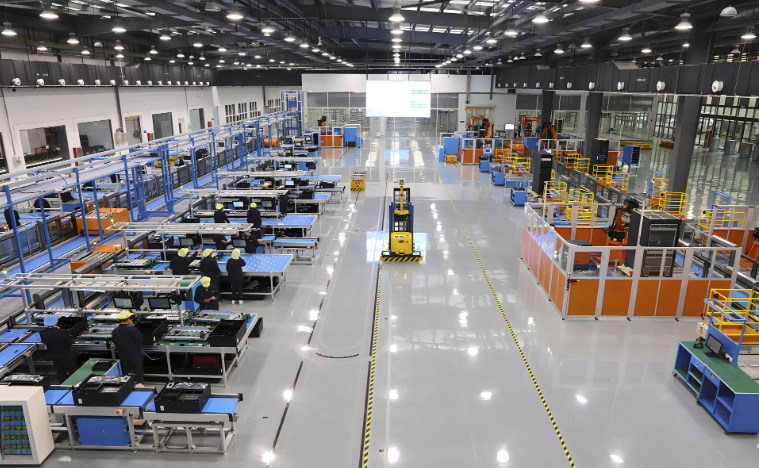
在工程机械领域,零部件的加工精度直接决定整机寿命与作业稳定性。瑞云飞精密机械(徐州)有限公司深耕数控加工领域多年,依托高刚性数控设备与恒温车间环境,为挖掘机、装载机等机型提供从毛坯到成品的全套精密加工方案。本文以某型号回转支承座圈为例,拆解其加工全流程。
一、典型零件加工参数与工艺路径
该回转支承座圈材质为42CrMoA,调质硬度要求260-290HB。我们采用**五轴联动加工中心**一次装夹完成端面、止口、螺纹孔及油槽的铣削。粗加工阶段,主轴转速设定为650r/min,切深2.5mm,进给量0.35mm/rev,预留1.2mm精加工余量;半精加工后,使用CBN刀片进行精车,线速度控制在135m/min,确保Ra1.6的表面粗糙度。
关键工序在于滚道圆弧的磨削。瑞云飞精密机械(徐州)有限公司选用数控成型磨床,搭配在线测量系统,磨削余量分三次递减:0.08mm→0.03mm→0.005mm。最终圆度误差稳定在0.004mm以内,滚道轮廓度通过三坐标检测可达到图纸要求的7级精度。整个节拍时间约为18分钟/件,适合中小批量轮番生产。
二、装夹变形控制与刀具寿命管理
薄壁座圈极易因夹紧力产生弹性变形。我们改用**液压胀紧芯轴**,配合端面压板,将径向夹紧力分散至120°三个方向,实测装夹变形量由原方案的0.03mm降至0.008mm。同时,在精加工前增加一道去应力时效工序,放置24小时后再上机,有效规避了加工后应力释放导致的尺寸漂移。
刀具方面,粗铣采用可转位玉米铣刀,每刃切削寿命约220分钟;精车刀片选用涂层硬质合金,每片可加工85-90件。我们要求操作工每加工50件检查一次刀尖磨损量,若后刀面磨损超过0.15mm立即换刀,避免因微崩刃影响表面质量。
三、现场质量管控与常见问题对策
加工过程中最常遇到的异常是螺纹孔位置度超差。这通常源于热变形或定位基准不统一。我们的对策是:粗精加工分离,精加工前重新找正基准孔,且冷却液温度恒定在22±1℃。另一个高频问题是铁屑缠绕,除使用断屑槽刀片外,还在程序内加入暂停指令,每5分钟自动吹气排屑一次。
对于客户反馈的个别批次硬度不均问题,瑞云飞精密机械(徐州)有限公司在来料检验环节增加了便携式里氏硬度计100%检测,并保留每批次的淬火曲线记录。若发现异常,立即追溯热处理炉次,杜绝不合格毛坯流入生产线。
四、关于交期与定制化服务
工程机械配件往往面临多品种、小批量的订单特点。我们依托DNC系统实现程序远程调用,换型时间控制在45分钟以内。常规材质(如40Cr、Q345B)的座圈、法兰盘,标准交货期为7-10个工作日;若需加急,可协调专线生产,最快48小时交付样品。
从毛坯锻造到成品防锈包装,瑞云飞精密机械(徐州)有限公司坚持每道工序留存检测报告。如果您有非标精密机械零件的加工需求,欢迎联系我们技术部,提供图纸即可获得免费工艺评估与报价。