精密数控机械加工精度等级与瑞云飞设备工艺参数对照
在机械加工行业摸爬滚打久了,你会发现一个现象:同样的图纸,不同厂家交出来的活,精度能差出好几个数量级。有些零件装上去就异响,有些用十年还纹丝不动——问题往往不在设计,而在加工环节的精度管控。尤其是航空航天、医疗器械、汽车零部件这些领域,对尺寸公差和表面粗糙度的要求近乎苛刻,0.005毫米的偏差就可能导致整套设备报废。
为什么会这样?说白了,精度不是靠一台好机床就能解决的。它牵涉到材料的热处理状态、刀具的磨损曲线、切削液的温度控制,甚至车间里的环境湿度。很多企业买了昂贵的五轴加工中心,却因为忽略了工艺参数的动态补偿,最终做出来的产品连三坐标测量仪都不敢直视。
精度等级背后的硬指标:从IT5到IT7
国际标准ISO 286把公差等级划分为IT01至IT18,而我们日常生产中接触最多的,是IT5到IT7这个区间。以直径50mm的轴类零件为例,IT5级公差只有0.011mm,相当于头发丝直径的七分之一;IT7级则是0.025mm。别小看这0.014mm的差距,它直接决定了轴承配合是过盈还是间隙,进而影响设备运行时的噪音和温升。
瑞云飞精密机械(徐州)有限公司在精密机械加工领域深耕多年,我们车间里常用的数控车床和加工中心,出厂定位精度都能达到0.008mm,重复定位精度稳定在0.003mm以内。但真正拉开差距的,是我们对切削参数的精细化标定——比如加工铝合金件时,主轴转速会控制在8000-12000rpm,进给量按每齿0.05mm来设定,同时配合微量润滑系统,确保热变形控制在0.002mm以内。
设备工艺参数的实战对照表
这里给同行一个参考。我们为某知名液压品牌生产的阀体配件,材料是42CrMo,调质处理后硬度在28-32HRC。粗加工阶段,我们选用R0.8的CBN刀片,切削速度180m/min,背吃刀量2.5mm;精加工阶段则换用R0.2的陶瓷刀片,切削速度提升至280m/min,背吃刀量控制在0.15mm。这样出来的表面粗糙度能稳定在Ra0.4,而普通厂家往往只能做到Ra0.8。
- 数控机械的刚性决定了振动抑制能力,我们采用整体铸造床身,壁厚比同类产品增加15%
- 主轴热补偿系统每30秒自动校正一次,避免长时间加工后的漂移
- 在线测量系统实时反馈刀具磨损量,磨损超过0.02mm立即自动换刀
这些数据不是凭空拍脑袋想的,而是经过上千次试切验证后的最优解。瑞云飞精密机械(徐州)有限公司的精密加工团队,每个月都会做一次工艺复盘,把异常批次的数据拉出来分析,找出是刀具材质、冷却液浓度还是程序路径的问题。
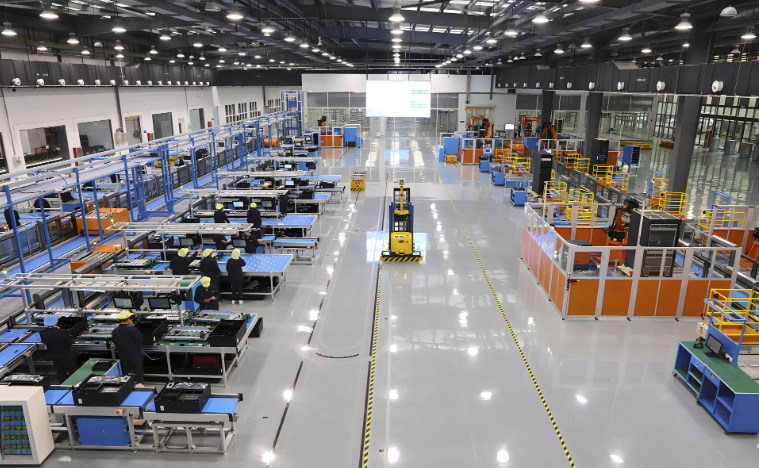
对比行业平均水平,很多中小型机械制造企业还在依赖操作工的经验来调整参数,换个人就换种效果。而我们把所有工艺参数固化在MES系统里,每台设备都绑定唯一的标准作业指导书。这样做的好处是,即便新员工上岗,也能在三天内达到老技师的加工质量。
如果你正在寻找可靠的机械配件供应商,或者自己的工业设备长期存在精度不稳定的困扰,不妨做个对比测试:拿同样的图纸,分别找三家加工商打样,用三坐标测量仪拉出数据报告。你会发现,瑞云飞精密机械(徐州)有限公司交付的零件,尺寸散差能控制在±0.005mm以内,而行业平均水平通常在±0.015mm。